从规格表开始:GS和N不是同一种测量
高斯(GS)测量某一点的磁通密度;牛顿(N)测量保持力。供应商报价“4,100 GS”并不是在报拉力,供应商报价“12 N”也不是在报高斯值。 直接比较这两个数字的买家会批准错误的样品。
在磁吸手机支架采购中,GS通常用高斯计在磁铁表面或规定的气隙处测量。它告诉您磁铁牌号以及磁路的设计方式。N用测力计将钢板或手机重量模拟器从支架上拉开进行测量。它告诉您支架在汽车仪表板上遇到颠簸时是否真的能固定住手机。
如果钢制背板太薄、气隙太大或粘合层吸收力,高GS磁铁仍可能无法通过拉力测试。如果磁路闭合效率高,低GS设计也可能通过。这就是为什么买家应该同时索取这两个数值,以及每个数值背后的测试条件。
作为参考,我们的N52磁铁组件在OX-3磁吸手机支架和CX-5磁吸手机支架上测得约4,100 GS。该数值仅针对这两个型号,不适用于整个产品目录。如果供应商对每个SKU都给出同一个高斯值,在您看到每个型号的测试数据之前,请将其视为营销数字。
GS = 某点的磁通密度。N = 保持力。两者都要索取,并询问每个数值的测量位置。
如何使磁力测试可重复
可重复的磁力测试固定四个变量:气隙、拉力方向、拉伸速度和配合表面。改变其中任何一个,同一个支架可能测得8 N或14 N。 将这四个变量写入您的采购订单检验条款。
气隙是磁铁表面与钢板之间的距离。0.5 mm的气隙会明显降低测量力。拉力方向应垂直于磁铁表面,而不是滑动。拉伸速度应受控,因为快速猛拉比缓慢平稳拉动读数更高。配合表面应是规定厚度的钢板,而不是材质未知的手机壳。
对于高斯测量,定义探头位置:磁铁表面、1 mm气隙或3 mm气隙。说明高斯计型号以及是直流还是交流。对于拉力,说明测力计的分辨率以及样品是否先在室温下调节。
一个实用的买家测试方案如下:
- 测试前将样品在23°C下调节2小时。
- 用校准的高斯计在规定的气隙处测量高斯值;每个单元记录5个读数。
- 用测力计以受控速度垂直于磁铁表面测量拉力;记录峰值力。
- 对同一生产批次的5个单元重复测试,而不是工厂手工挑选的5个单元。
- 记录测试中使用的钢板厚度和表面光洁度。
如果您要比较双面与单面设计,测试设置会因磁路变化而改变。我们对双面与单面磁吸支架的比较解释了为什么同一磁铁在每种配置中会产生不同的保持行为。
磁力随时间下降的原因
磁力下降有四个主要原因:温度暴露、涂层和镀层厚度、磁铁牌号和几何形状,以及粘合剂老化。磁铁本身在室温下很少“磨损”;周围组件才会。
| 衰减因素 | 发生什么 | 需要验证什么 |
|---|---|---|
| 温度 | 高于磁铁工作温度的热量会降低磁通量;反复热循环可能导致永久性损失。 | 询问磁铁牌号的最高工作温度以及任何热循环测试数据。 |
| 涂层/镀层 | 镍、环氧树脂或其他表面处理增加了磁铁与配合表面之间的厚度,增大了气隙。 | 询问涂层厚度规格以及涂层后(而非涂层前)测得的高斯值。 |
| 磁铁牌号/几何形状 | 较低牌号或较薄的磁铁在负载和热量下更快失去磁力。 | 询问每个SKU的牌号(例如N52)和尺寸。 |
| 粘合剂老化 | 背胶软化或蠕变,随时间改变气隙和拉力方向。 | 询问粘合剂类型、固化条件和老化测试条件。 |
温度是汽车使用中最常见的现场故障。夏季仪表板可能达到使低牌号磁铁接近其工作极限的温度。如果您的产品是车载支架,请指定您预期的最高工作温度,并要求工厂在该温度下测试,而不仅仅在室温下测试。
表面处理也比买家预期的更重要。阳极氧化、电镀和喷漆都会增加一层。如果工厂在表面处理前测量高斯值,在组装后测量拉力,这两个数字可能描述的不是同一个成品。要求提供在成品涂层部件上测得的高斯值。
对于铰链式支架,磁力只是耐久性故事的一半。铰链必须经受反复开合循环。我们的SK7铰链组件经过6,000+次开合循环测试。该数字适用于铰链测试,不适用于磁铁高斯值,买家应在自己的检验计划中将这两个规格分开。
向工厂索取哪些测试证据
索取三份文件:包含测试条件的每个型号的磁力规格表、包含原始读数的样品测试报告,以及运动部件的耐久性测试记录。如果工厂无法提供原始读数,您购买的是声明,而不是测试。
可用的磁力规格表应列出:磁铁牌号、磁铁尺寸、高斯值及测量气隙、拉力值及拉力方向、涂层厚度和粘合剂类型。可用的测试报告应显示所用仪器、日期、样品数量以及各个读数,而不仅仅是平均值。
对于耐久性,询问测试方法和合格/不合格标准。“6,000+次循环”只有在您知道循环速率、施加的负载以及测试后检查了什么时才有意义。询问耐久性测试后是否重新测量了高斯值或拉力。
关于认证,请直接与您的供应商沟通并期待直接的回答。我们的默认立场是我们不持有CE、RoHS、REACH、FCC或SGS证书。当买家需要第三方测试时,我们按订单安排。声称持有所有证书但不显示证书编号的供应商是您合规文件的风险。
如果您需要一家也能支持定制logo、颜色和零售包装的工厂,请尽早确认模具和工艺范围。我们的21款模具型号可以直接订购,定制工作通过内部模具制造、注塑、组装和包装进行。每款MOQ为50 pcs,确认图纸后7–10个工作日提供样品,样品批准后7–12天批量生产。包装和最终检验增加3–5天。装运条款为FOB深圳。
对于构建首次订单的买家,实际顺序是:定义磁力和耐久性规格,索取带有测试数据的样品,用自己的量具验证数据,然后将检验条款锁定在采购订单中。您可以在磁吸手机支架产品页面查看当前型号,或通过联系页面将您的规格发送给我们的团队。
默认不持有CE / RoHS / REACH / FCC / SGS证书;需要时按订单安排第三方测试。
常见问题
4,100 GS对手机支架来说是强磁力吗?
高斯测量磁通密度,而不是保持力,因此仅4,100 GS并不能告诉您支架是否能固定住手机。我们的N52磁铁组件在OX-3和CX-5上测得约4,100 GS,该数值仅针对这两个型号。要判断保持性能,请索取垂直于磁铁表面测量的牛顿拉力,并定义气隙和钢板厚度。高气隙下的高高斯值仍可能产生低保持力。
如何测试磁力是否会随时间衰减?
测试组件,而不仅仅是磁铁。在规定的温度下调节样品,在固定气隙处测量高斯值,测量垂直于表面的拉力,然后在热循环后和耐久性测试后重复。主要的衰减原因是温度暴露、涂层或镀层厚度、磁铁牌号和几何形状,以及粘合剂老化。要求工厂提供在成品涂层部件上测得的高斯值、磁铁的最高工作温度以及耐久性测试后的拉力读数。对于铰链部件,我们的SK7组件经过6,000+次开合循环测试。
定制磁吸手机支架订单的MOQ和交货期是多少?
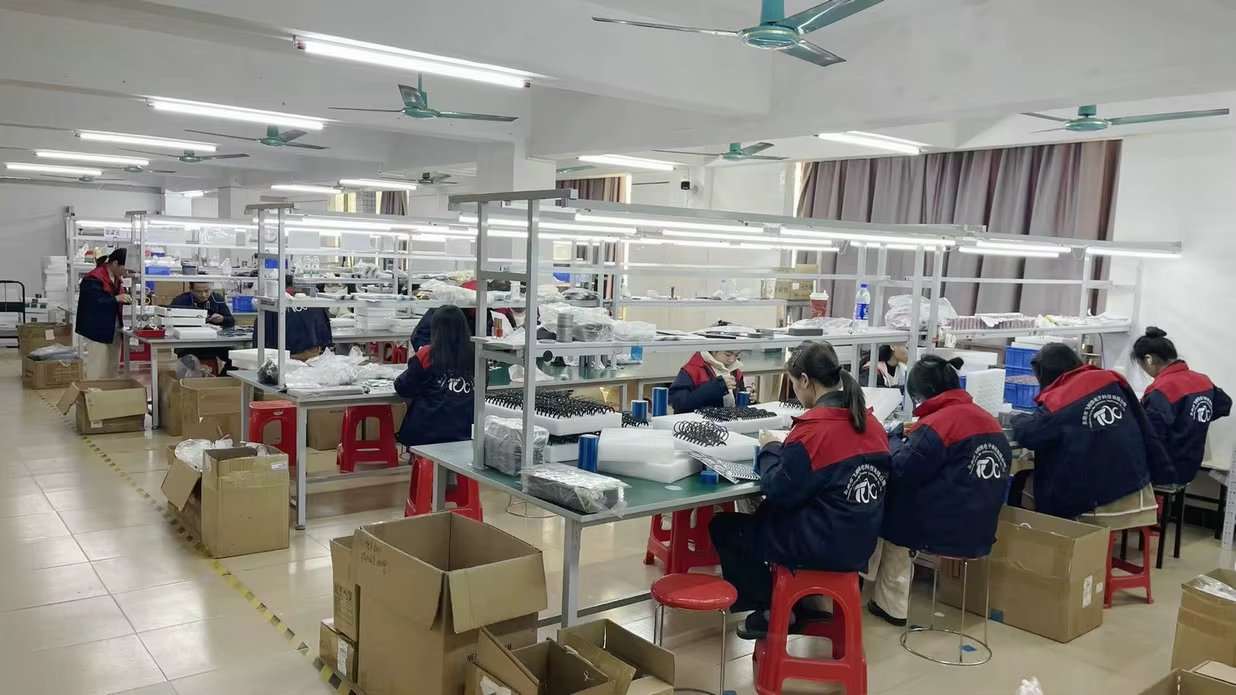
每款MOQ为50 pcs,包括定制logo、颜色和包装。确认图纸后7–10个工作日提供样品。样品批准后7–12天批量生产,包装加最终检验增加3–5天。我们是东莞的自有工厂,拥有3,500 m²厂房、3条生产线、27台机器,月产能300,000+ pcs。装运条款为FOB深圳。我们持有8项中国授权专利(3项实用新型+5项外观设计专利),并可为定制项目签署NDA。